Language
Se precisar de ajuda, não hesite em contactar-nos
 0
Obtenha uma cotação!
0
Obtenha uma cotação!
A conversa geralmente começa da mesma maneira. Um engenheiro de fábrica tem uma discrepância na mesa: o medidor de faturamento indica 0,7% abaixo do medidor de recebimento, ou o balanço de massa em um reator descontínuo varia meio por cento durante um turno, e alguém na reunião diz a palavra “calibração”. Antes que alguém afrouxe um flange, vale a pena decidir o que você realmente está pedindo. Um certificado de calibração não consertará um medidor situado seis diâmetros a jusante de um cotovelo duplo e não consertará uma válvula de controle cavitando através do mesmo trecho de tubulação.
Aqui está a resposta curta na qual este artigo se baseia: a calibração do medidor de vazão é uma comparação de medição com uma referência rastreável, realizada sob condições definidas, com uma incerteza declarada. Não é um reparo, não é uma redefinição de firmware e não é uma garantia de que o medidor lerá corretamente quando estiver de volta à sua linha. Se você deseja que o número no transmissor corresponda ao número na fatura, você precisa de três coisas na ordem certa: uma instalação fisicamente sólida, uma calibração que você possa rastrear e uma avaliação honesta de quanto o medidor oscila entre os serviços. Todo o resto são detalhes, e é nos detalhes que a maioria dos orçamentos de calibração é desperdiçada.
Um certificado é uma afirmação sobre uma comparação, não uma promessa sobre o seu processo. Essa distinção é importante quando você está diante de um medidor que acabou de voltar de um laboratório com uma folha limpa, mas ainda apresenta uma leitura errada no local.
Verificação significa comparar o medidor com uma referência e registrar a diferença sem alterar nada. Ajuste significa que você altera a escala do medidor, o fator K ou o ponto zero para que sua saída corresponda à referência. A calibração é a atividade mais ampla que produz uma comparação documentada com uma declaração de incerteza e pode ou não incluir ajustes. Ao enviar um medidor, pergunte qual dos três você está comprando. Um registro “como encontrado” antes do ajuste é o dado mais valioso que você obterá, porque informa a taxa de desvio real daquele medidor em seu serviço. Se o laboratório se ajustar primeiro e reportar apenas o resultado final, você pagou por um número limpo e não aprendeu nada.
Rastreável significa que cada referência na cadeia remete a um padrão nacional ou internacional por meio de uma série ininterrupta de comparações documentadas, cada uma com sua própria incerteza. Na prática, você deve esperar um laboratório credenciado pela ISO/IEC 17025, um orçamento de incerteza preparado nos moldes do GUM e resultados relatados com um fator de cobertura de k=2, o que corresponde a aproximadamente 95% de confiança. Um certificado declarando apenas que um medidor foi “calibrado” e “dentro das especificações”, sem identificação de referência, sem incerteza e sem condições ambientais, é uma folha de dados e não um registro de calibração. Não sobreviverá a uma auditoria de cliente e não o ajudará quando uma discrepância se transformar numa discussão comercial.
A saída útil é uma tabela de pontos: normalmente cinco, em algo como 10%, 25%, 50%, 75% e 100% do alcance do medidor, geralmente ascendentes e descendentes, com repetições para estabelecer a repetibilidade. Quatro ou cinco pontos repetidos na mesma taxa de vazão dizem muito mais sobre o nível de ruído de um medidor do que uma única varredura.
Cada casa de calibração tem um equipamento favorito, e qual deles você cota geralmente depende do tamanho da linha, do fluido e de quanto tempo de inatividade você pode tolerar. Os métodos abaixo cobrem a esmagadora maioria do trabalho industrial.
O líquido passa pelo medidor em teste e é coletado em um tanque de pesagem sobre uma célula de carga ou balança de precisão. A massa é convertida em volume usando a densidade na temperatura medida. Não há volume de referência intermediário para sofrer erosão ou deformação, e é por isso que as plataformas gravimétricas ficam no topo da escada de precisão para líquidos, normalmente de 0,05% a 0,10%. Os limites práticos são tamanho e tempo: os tanques de pesagem restringem a vazão máxima e cada ponto precisa que o sistema assente, desvie e drene de forma limpa. Erros de umedecimento e drenagem são os gremlins clássicos, e um bom laboratório terá um procedimento documentado de drenagem e espera.
Aqui, o líquido enche um tanque calibrado ou passa por um recipiente volumétrico calibrado, e o nível é lido por um visor, flutuador ou servomanômetro. É mais simples e barato que o trabalho gravimétrico, mas a parede do tanque, a leitura do nível e a película de drenagem nas paredes dominam a incerteza, que normalmente fica entre 0,10% e 0,25%. A prova volumétrica continua sendo um carro-chefe para medidores industriais em geral, onde uma fração de um por cento é suficiente.
Um medidor de referência previamente calibrado é montado em série a montante da unidade em teste, e ambas as leituras são comparadas ao mesmo tempo. Este é o único método prático para linhas muito grandes, altas vazões e para trabalho com gás. A regra prática é uma taxa de incerteza de teste: a referência deve ser de quatro a dez vezes mais precisa do que o medidor que está sendo testado, ou a comparação dirá menos do que você pensa. Um medidor Coriolis é o padrão de transferência mais comum hoje em dia porque mede a massa diretamente, mantém bem o seu zero e cobre uma ampla variação em um único dispositivo.
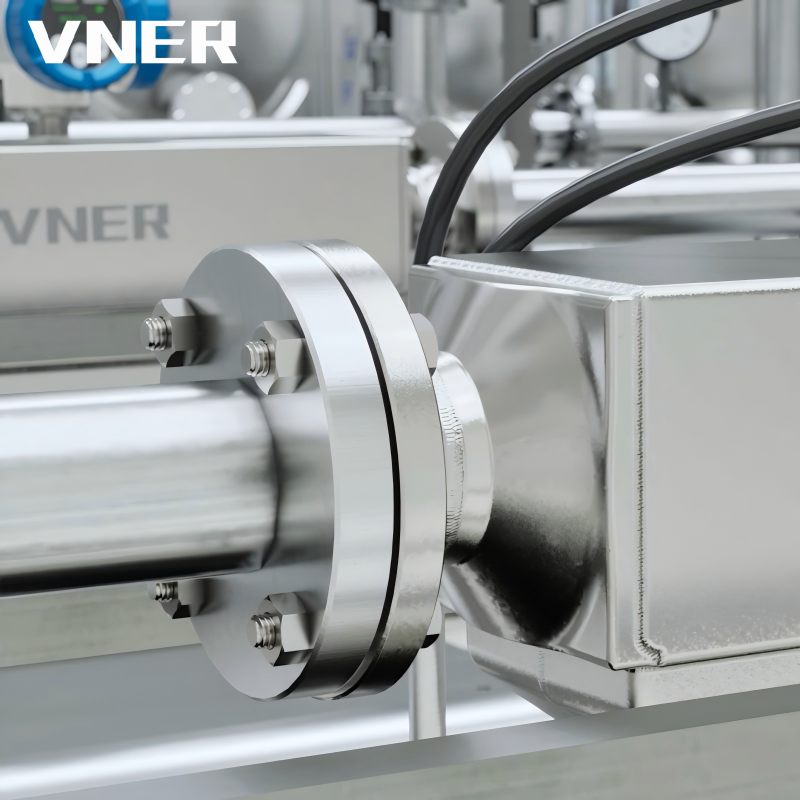 Medidor de vazão de massa Coriolis Série AC para medição de massa, densidade e temperatura Um padrão de transferência Coriolis para medição direta de massa, densidade e temperatura, adequado para comparações de alto fluxo, linha grande, gás e multifásicas. Ver Produto →
Um pistão desloca um volume conhecido através de um cilindro calibrado e os pulsos do medidor são contados em relação a esse volume. Os provadores de tubos fazem o mesmo trabalho em maior escala para transferência de custódia de hidrocarbonetos líquidos. Incertezas de 0,05% a 0,10% são alcançáveis, mas o volume deslocado é pequeno, então você precisa repetir execuções a uma vazão estável em vez de uma varredura longa. Essas plataformas são a espinha dorsal das estações de medição de petróleo.
O gás é mais difícil. Os provadores Bell dominam os fluxos baixos, os bicos Venturi de fluxo crítico cobrem o meio e os sistemas gravimétricos ou de pressão-volume-temperatura-tempo são usados onde a mais alta precisão é necessária. A incerteza varia de aproximadamente 0,15% até vários décimos de um por cento. A maioria dos medidores de gás industriais são testados no ar, e essa decisão molda tudo o que será discutido na próxima seção.
| Método | Incerteza típica (k=2) | Mais adequado para | Limites práticos |
|---|---|---|---|
| Gravimétrico (pesagem) | 0,05% – 0,10% | Líquidos, linhas pequenas e médias, medição de alto valor | O tamanho do tanque de pesagem limita a vazão, longos tempos de sedimentação e drenagem |
| Volumétrico (tanque calibrado) | 0,10% – 0,25% | Medidores de líquidos industriais em geral | Efeitos de parede, leitura de nível e molhamento dominam o orçamento |
| Comparação do medidor mestre | 0,10% – 0,25% | Medidores grandes, vazões altas, gases | A referência deve ser de quatro a dez vezes melhor que a unidade em teste |
| Provador de pistão ou tubo | 0,05% – 0,10% | Transferência de custódia de hidrocarbonetos líquidos | Pequeno volume deslocado, necessita de repetições e fluxo constante |
| Bocal sônico ou provador de sino | 0,15% – 0,50% | Medidores de gás no ar ou gás natural | Correspondência do número de Reynolds, as propriedades do ar diferem do gás de processo |
Pessoas novas em medição geralmente assumem que uma calibração é uma calibração. Não é. O trabalho líquido é principalmente um problema de volume; o trabalho com gás é principalmente um problema de densidade, viscosidade e número de Reynolds, e os dois exigem equipamentos diferentes, habilidades diferentes e conversas diferentes com seu fornecedor.
Para líquidos, a cadeia da massa ao volume passa pela densidade, e a densidade se move com a temperatura. Um décimo de grau de erro de temperatura não medido em uma corrente de hidrocarbonetos pode alterar o volume calculado em mais do que a própria calibração. Bons laboratórios medem a temperatura do líquido no medidor e no recipiente de coleta e documentam quanto tempo o sistema ficou estabilizado. Se o fluido do seu processo for viscoso, não condutor ou muito arejado, informe o laboratório com antecedência. O ar aprisionado é a causa mais comum de uma calibração “falhada” que, na verdade, é uma configuração de teste ruim e aparece como leituras erráticas em vez de um deslocamento consistente.
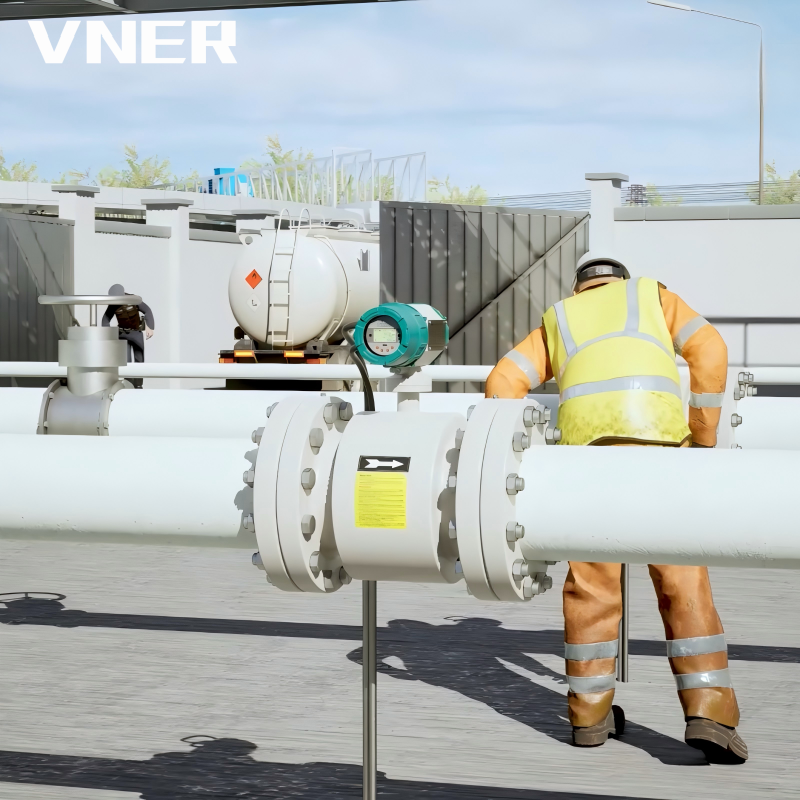 Medidor de vazão eletromagnético de uso geral da economia LDG para líquidos condutores Um medidor de vazão eletromagnético econômico para líquidos e polpas condutivas, sem partes móveis e com perda de pressão insignificante em tarefas de água, produtos químicos e mineração. Ver Produto →
Os medidores eletromagnéticos acrescentam suas próprias rugas: eles são calibrados em água, mas operam com qualquer líquido condutor que a planta envie através deles. Para a maioria dos líquidos condutivos, o perfil de fluxo domina e o próprio fluido contribui pouco, razão pela qual uma calibração com água limpa é um ponto de partida defensável. Se você quiser ver como esse princípio é aplicado em um instrumento de produção, as notas de design por trás Medidores de vazão eletromagnéticos LDG são uma leitura útil, especialmente a discussão sobre a escolha do revestimento e o aterramento.
Testar um medidor de gás natural no ar é conveniente e barato, mas o ar e o metano diferem em densidade, viscosidade e compressibilidade. Se o teste for executado com um número de Reynolds próximo da condição operacional, o erro de extrapolação será pequeno. Se o laboratório simplesmente abrir uma válvula e deixar passar o ar a qualquer pressão fornecida pela oficina, o medidor pode ser verificado muito fora do seu regime operacional real, e o fator K que você retira pode estar errado em vários décimos de um por cento. Peça ao laboratório para informar o número de Reynolds em cada ponto de teste, além da temperatura e pressão do gás. Se não puderem, eles não estão testando seu aplicativo, estão testando seu equipamento.
Especificar “±0,5%” em um pedido de compra é apenas metade de uma especificação. Você também precisa dizer em que faixa de vazão esse valor se mantém, em qual número de Reynolds, em qual fluido e com qual tubulação a montante. Um medidor de vórtice avaliado em ± 1% da leitura normalmente só mantém isso a partir de uma abertura de cerca de 20:1 para cima, porque abaixo de um certo número de Reynolds a frequência de derramamento se torna instável e o medidor simplesmente deixa de ser um medidor.
A segunda metade da especificação é a taxa de incerteza do teste. Se o erro permitido do seu medidor for de 0,5% e a incerteza do equipamento de calibração for de 0,4%, então um resultado aprovado prova muito pouco. A meta convencional é 4:1, o que significa que a plataforma deve ser quatro vezes melhor do que a tolerância que está avaliando. Quando isso for impossível, por exemplo, em um medidor de gás muito grande, o certificado deve indicar abertamente a incerteza da plataforma para que você possa decidir quanto do erro observado é desvio real e quanto é ruído de medição.
Nos contratos, vincule a calibração a um método e a uma acreditação, e não a um número. “Calibrado gravimetricamente por laboratório credenciado pela ISO/IEC 17025, cinco pontos ascendentes e descendentes, três repetições, incerteza relatada em k=2 e não excedendo um quarto do erro máximo admissível do medidor” é uma frase que evita argumentos. "Calibrado" por si só não.
A decisão geralmente é determinada pelo tamanho da linha, risco de fluido e custo do tempo de inatividade. Medidores pequenos saem facilmente e são enviados de forma barata. Um medidor eletromagnético DN300 em uma rede de água enterrada é uma proposta totalmente diferente.
A calibração de bancada oferece um fluido controlado, temperatura estável, uma referência conhecida e um teste repetível. É a única maneira de estabelecer uma linha de base defensável e é o que você deseja para transferência de custódia, medição fiscal e qualquer aplicação em que um órgão regulador espere um certificado credenciado. Também é a escolha certa quando você suspeita de danos mecânicos: um rotor de turbina torto ou um tubo Coriolis danificado não podem ser diagnosticados na linha.
A verificação de campo, usando um medidor ultrassônico tipo pinça como dispositivo de verificação, um provador portátil ou um método traçador em tubos muito grandes, não substitui uma calibração de laboratório. O que ele faz extremamente bem é responder a uma pergunta mais restrita: o medidor se moveu desde a última linha de base válida? Uma verificação de campo repetível, realizada sempre da mesma maneira, fornece uma tendência. As tendências pegam a deriva. Uma única verificação de campo é um instantâneo e nunca deve ser usada para declarar a precisão de um medidor, apenas para decidir se ele precisa ser verificado.
Duas regras práticas fazem com que a verificação em campo valha o esforço. Primeiro, use sempre o mesmo dispositivo de referência e os mesmos pontos de teste, para que a comparação seja igual a outra. Em segundo lugar, registre as condições – vazão, temperatura e qualquer alteração nas válvulas – porque uma leitura de fixação feita com metade da vazão normal não é comparável com uma obtida na vazão projetada.
Os fabricantes cotam intervalos, os reguladores determinam-nos para o comércio, e ambos são pontos de partida e não respostas. A resposta honesta é que a primeira recalibração deve ser um exercício de diagnóstico: extrair os dados encontrados e ver quanto o medidor se moveu. Se movimentou 0,1% em dois anos em um fluido limpo, você pode estender o intervalo. Se movimentou 0,8% em doze meses, você tem um problema no processo ou o medidor está errado.
| Aplicação | Intervalo inicial típico | Motorista principal |
|---|---|---|
| Transferência de custódia de hidrocarbonetos líquidos | 12 meses | Requisitos contratuais e regulatórios |
| Medição de gás fiscal ou de cobrança | 12 meses | Condições de aprovação regulatória e exposição à receita |
| Controle geral do processo (eletromagnético, vórtice, Coriolis) | 24 – 36 meses | Desvio observado, valor do produto, custo de um lote ruim |
| Água e águas residuais | 36 – 60 meses | Baixa sensibilidade à receita, serviço estável de fluido limpo |
| Distribuição de gás natural comprimido | 12 meses | Regras de medição comercial e altas contagens de ciclos |
| Monitoramento ambiental ou orientado por licença | Por licença | Definido pelo regulador, não baseado em risco |
Dois fatores devem encurtar qualquer intervalo. O primeiro é um serviço sujo: pastas, dosagem de polímeros e fluxos que revestem os eletrodos mudarão o comportamento do medidor muito antes da oscilação dos componentes eletrônicos. A segunda é a criticidade: se o medidor for a única barreira entre você e uma remessa fora das especificações, o custo de uma verificação no meio do ano é trivial comparado ao custo de estar errado.
Diferentes princípios de medição falham de maneiras diferentes, e saber o que procurar evita muitos envios desnecessários.
A eletrônica raramente oscila. O que muda é a superfície do eletrodo, o revestimento e o caminho de aterramento. Uma fina película isolante nos eletrodos pode alterar a leitura em vários pontos percentuais sem nenhum código de erro. Solicite uma verificação zero em condições de tubo parado e cheio antes de desconectar qualquer coisa.
O fluxo de massa está próximo de uma medição primária, portanto um medidor Coriolis é excepcionalmente estável – desde que seja zerado corretamente. Os efeitos da pressão na rigidez do tubo são reais, da ordem de um décimo de por cento por dez bar em alguns projetos, portanto verifique na pressão operacional ou próximo dela onde o valor a justifica. Sempre zere novamente após a instalação e após qualquer alteração significativa na tubulação.
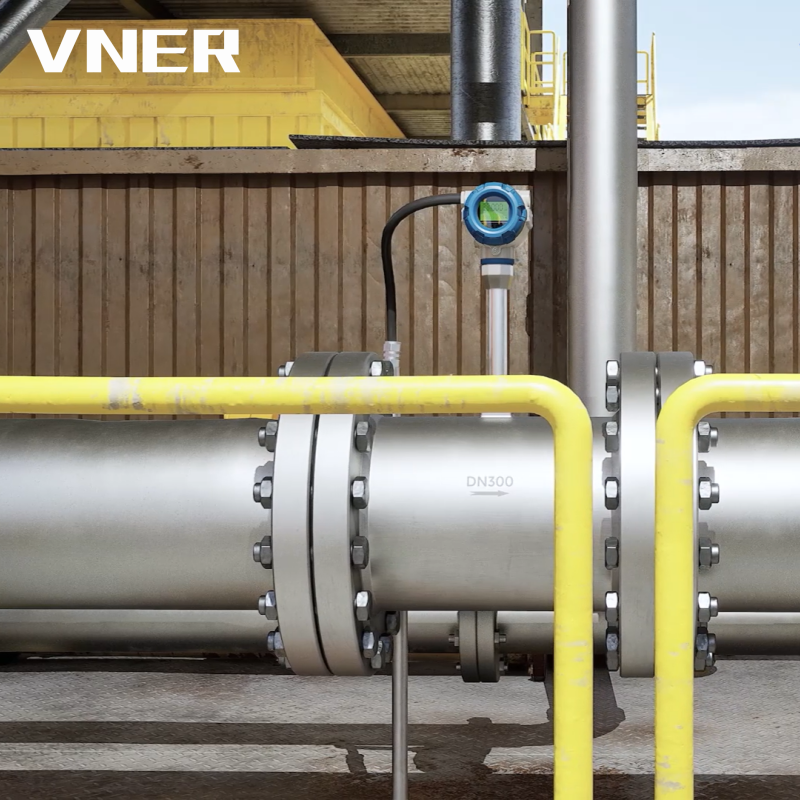 MA80T-TP Medidor de vazão de vórtice compensado por temperatura/pressão para vapor e gás Um medidor de vazão de vórtice compensado para vapor e gás, onde a correção de temperatura e pressão, a calibração na faixa de Reynolds e a incrustação de corpo rombudo afetam a medição baseada em frequência. Ver Produto →
Estes são dispositivos de frequência e o fator K muda com o número de Reynolds. Uma calibração laboratorial em água é válida apenas dentro de uma faixa Reynolds declarada. No campo, o corpo escarpado coleta fibras, incrustações e detritos do processo, e o primeiro sintoma geralmente é uma leitura baixa em fluxo baixo, o que é fácil de confundir com deriva.
O desgaste dos rolamentos aparece como um fator K de queda lenta. Mantenha um gráfico do fator K em relação ao horário de atendimento; a inclinação informa o intervalo de manutenção com muito mais confiabilidade do que qualquer calendário.
O desempenho depende da geometria do caminho e da condição do transdutor. As unidades de fixação são efetivamente impossíveis de calibrar com precisão na transferência de custódia porque o caminho acústico depende do tubo e da instalação. Os medidores multipercurso em linha são calibrados em uma plataforma de fluxo e seus diagnósticos geralmente sinalizam um transdutor com falha antes que a leitura do fluxo diminua.
Eles medem o fluxo de massa através da transferência de calor, portanto o resultado depende da composição do gás e do calor específico. Se a mistura de gases mudar, a calibração não será mais válida e nenhum trabalho de laboratório resolverá isso.
Esta é a parte ignorada com mais frequência e é para onde vai o dinheiro. Um medidor calibrado para 0,1% em laboratório e instalado com seis diâmetros de tubo reto após um cotovelo duplo apresentará um erro de instalação de um por cento ou mais, e nenhum certificado mencionará isso.
Antes de gastar dinheiro em uma recalibração, gaste uma hora com o desenho da instalação e os últimos três meses de dados de tendências. Se o erro aparecer repentinamente e estiver relacionado a uma alteração no processo, o medidor provavelmente está dizendo a verdade e o processo foi movido.
Se seus registros de calibração forem examinados, as perguntas serão previsíveis e bastante restritas. Qual laboratório realizou o trabalho e sob qual acreditação? Qual referência foi utilizada e qual a sua própria rastreabilidade? Qual método foi aplicado e em quais pontos de fluxo? Quais eram as condições ambientais e o fluido? Qual foi o resultado encontrado, que ajuste foi feito e qual foi o resultado final? Qual é a incerteza em k = 2?
Mantenha os certificados originais, não digitalize com as tabelas cortadas. Mantenha os dados encontrados mesmo para os medidores que passaram. E mantenha um arquivo de tendências simples por instrumento: data, serviço, erro encontrado no ponto intermediário e qualquer ajuste aplicado. Dez anos desse arquivo valem mais do que qualquer certificado, porque converte a calibração de uma despesa recorrente em uma entrada de manutenção preditiva.
Os transmissores modernos fornecem mais material de verificação do que a maioria das fábricas usa. A detecção de tubo vazio, a impedância do eletrodo, a resistência da bobina, a estabilidade zero e a relação sinal-ruído são relatadas continuamente por muitos instrumentos eletromagnéticos e Coriolis. Tendência deles. Um aumento lento da impedância do eletrodo é um problema de revestimento e aparecerá no diagnóstico semanas antes de aparecer na leitura de fluxo.
Três hábitos de campo se pagam. Primeiro, registre o zero e a frequência bruta ou saída de pulso em uma condição operacional estável uma vez por mês e compare-a com a linha de base. Segundo, verifique o aterramento e a blindagem dos cabos sempre que trabalhos elétricos forem realizados nas proximidades. Terceiro, verifique o medidor em um único ponto durante um desligamento planejado quando uma referência portátil estiver disponível e registre o resultado, seja ele bom ou ruim. Uma verificação que só é registrada quando é aprovada não é um programa de verificação.
O instrumento e o serviço de calibração devem ser considerados em conjunto, porque um fornecedor que entenda ambos lhe dirá quando uma recalibração não for a resposta. Um fabricante de medidores com seus próprios equipamentos de vazão tem uma vantagem: eles conhecem o histórico do fator K de seus próprios projetos, podem dizer o que normalmente varia e o que não varia, e muitas vezes podem encurtar o ciclo entre um problema de campo e um teste de bancada.
VNER, a marca por trás da Jiangsu Vner Electronic Technology, vem construindo instrumentos de fluxo desde 2011 em linhas eletromagnéticas, Coriolis, vórtice, redemoinho e turbina, com calibração interna e processos de qualidade certificados apoiando entregas em mais de trinta países. Essa combinação é importante principalmente de uma forma prática: quando um medidor retorna com um erro inesperado, as pessoas que o construíram geralmente conseguem dizer em um dia se a causa é o instrumento, a instalação ou o processo. Seu instalações de fabricação e calibração são descritos com mais detalhes se você quiser ver como o processo de dimensionamento orientado pela engenharia funciona na prática.
Seja quem for comprar, faça cinco perguntas antes de assinar: qual laboratório credenciado realiza a calibração; que incerteza é cotada e em que fator de cobertura; se os dados encontrados são comunicados antes do ajustamento; como o número de Reynolds do teste corresponde ao seu processo; e qual intervalo eles recomendam para o seu fluido específico, não para o catálogo deles. Os fornecedores que respondem confortavelmente a todos os cinco são geralmente aqueles cujos medidores permanecem dentro das especificações.
A calibração é uma comparação e, como qualquer comparação, é tão boa quanto a referência, as condições e a honestidade do registro. Faça a instalação correta primeiro, especifique o método e a incerteza em vez de uma simples porcentagem, insista nos dados encontrados e trate a primeira recalibração como uma medição de desvio em vez de um carimbo de borracha. Faça isso e a próxima reunião de discrepâncias será curta: você saberá se o medidor se moveu, quanto e por quê.
O medidor que lê corretamente durante uma década raramente é aquele que foi calibrado com mais frequência. É aquele que foi especificado para o fluido, instalado com comprimento reto suficiente e verificado em cronograma construído a partir de seu próprio histórico.
Oferecemos todos os nossos produtos e serviços de acordo com padrões internacionais.

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

Nº 11 Xingye Road, Parque Industrial da cidade de Chenji, Yizheng, Yangzhou, China